
ПРОМЫШЛЕННЫЕ МАГНИТЫ · ИНЖЕНЕРНЫЕ ИДЕИ
Предотвращение растрескивания магнитов: прецизионные зенковки для лучшей сборки NdFeB-магнитов.
Как геометрия отверстий, совместимость винтов и контролируемое крепление могут помочь уменьшить сколы и трещины во время массовой сборки.
В промышленной автоматизации, прецизионных приспособлениях и сборочных узлах, неодимовые магниты с потайной головкой Сочетание винтового крепления и магнитной фиксации. Винт закрепляет магнит на основании, а магнитная поверхность удерживает соответствующий компонент.
Однако в процессе массовой сборки производители могут столкнуться со сколами на краях отверстий или с трескающимися магнитами при затягивании винтов. Эти дефекты приводят к образованию брака, прерыванию производства и увеличению необходимости в проверке и доработке.
Спеченный неодим-железо-бор (NdFeB) — хрупкий материал. Поэтому надежность монтажа зависит не только от магнитных свойств или габаритных размеров. Необходимо учитывать геометрию зенковки, качество обработки, посадку винтов и опору для крепления.
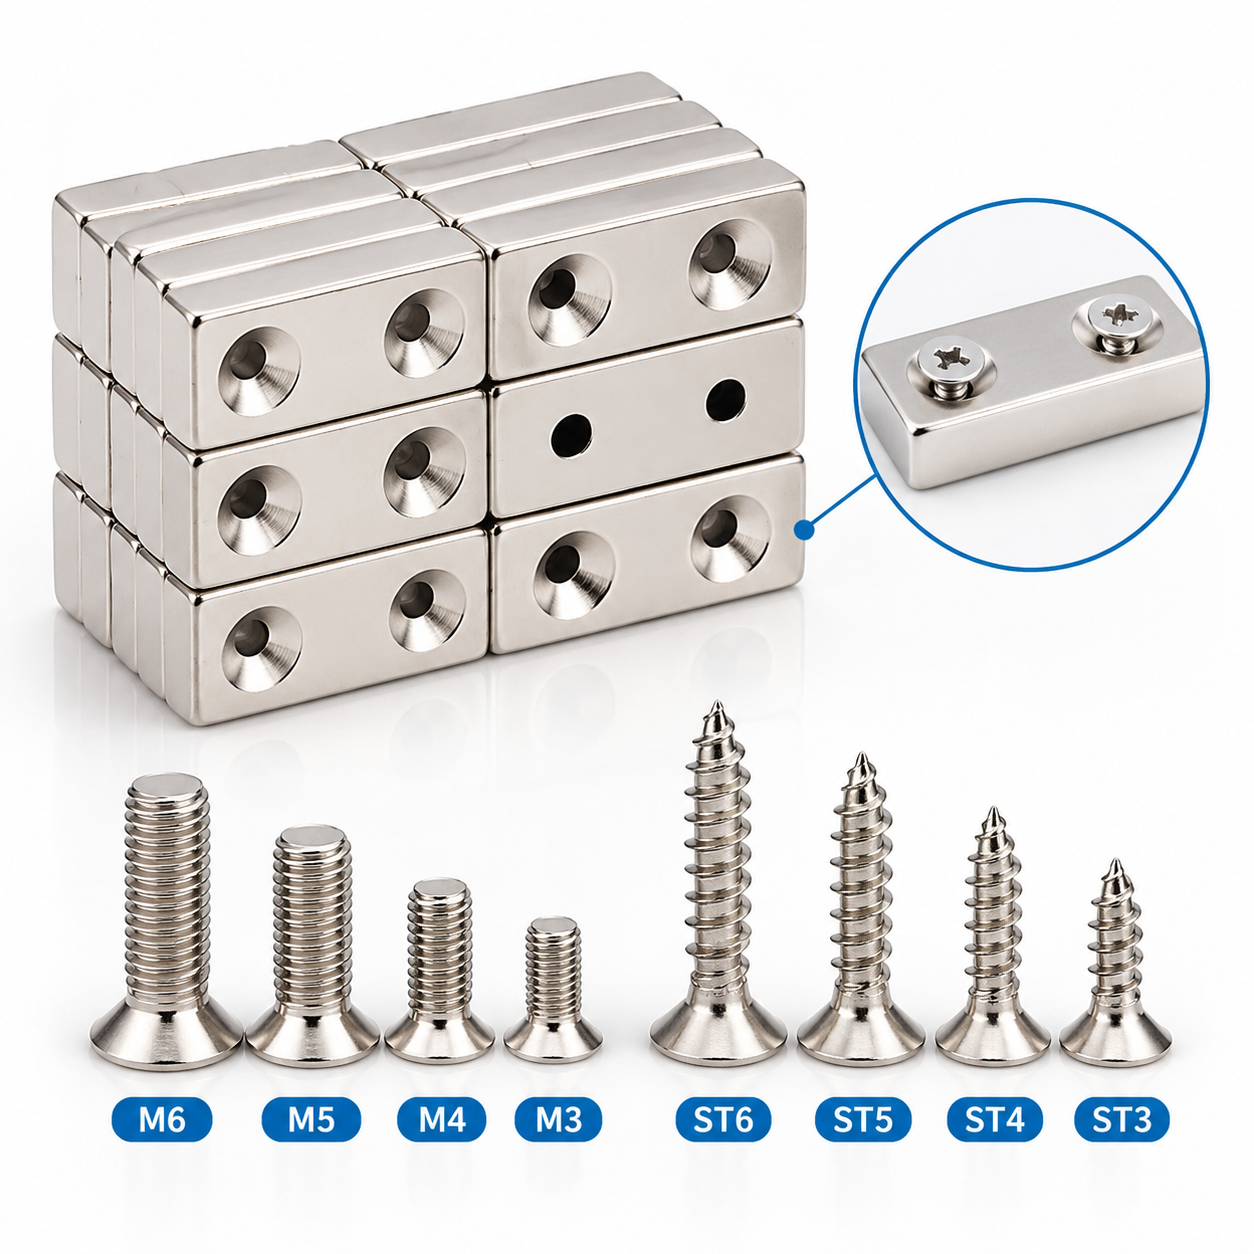
Вопрос о ключевой сборке
Обеспечивает ли вся комбинация магнита, винта и монтажного основания стабильный контакт при допустимых условиях затяжки?
1. Почему трескаются потайные неодимовые магниты?
Образование трещин при затягивании винтов может быть результатом взаимодействия нескольких факторов. Выявление механизма разрушения более полезно, чем простое повышение точности размеров.
Локализованное напряжение вокруг отверстия
Контакт между потайной головкой винта и его угловым посадочным местом создает как осевую, так и радиальную составляющие нагрузки. Неравномерный контакт может концентрировать эти нагрузки на небольшой площади. Ограниченное количество материала вокруг отверстия или недостаточная опора под магнитом могут еще больше увеличить риск повреждения.
Повреждения от механической обработки
Некачественная обработка может привести к образованию сколов по кромкам или повреждению поверхности, которые могут стать очагами образования трещин. Гладкая поверхность отверстия сама по себе не свидетельствует об отсутствии микротрещин. Проверка и пробная сборка должны соответствовать требованиям конкретного применения.
Несоответствие винта и зенковки
Различия между профилем головки винта и геометрией зенковки могут создавать локальный контакт, а не необходимую зону опоры. Размер резьбы сам по себе не определяет угол наклона, диаметр или высоту головки винта. Перед утверждением чертежа магнита необходимо проверить полную спецификацию винта.
2. Какие параметры должна контролировать прецизионная обработка при зенковке?
Целью прецизионной обработки является получение геометрии, необходимой для утвержденной сборки. Более жесткие допуски следует применять там, где они влияют на посадку или функциональность, а не устанавливать их единообразно для каждой детали.
Геометрия отверстия и остаточный материал
К числу важных характеристик могут относиться диаметр сквозного отверстия, диаметр зенковки, угол зазора, глубина и положение. Также необходимо учитывать оставшийся материал вокруг и под зенковкой.
Неглубокая зенковка может привести к выступанию головки винта. Чрезмерно глубокая зенковка может уменьшить толщину локального сечения. Любой радиус перехода или вторичная фаска должны быть сопоставлены с профилем винта, чтобы избежать помех для правильной посадки.
Совместимость с фактическим винтом
В процессе разработки предоставьте стандарт винта, чертеж или физический образец. Подтвердите профиль головки и требуемое положение при установке, используя фактическое монтажное решение.
Вопрос о том, должна ли головка винта располагаться заподлицо с поверхностью магнита или ниже нее, является конструктивным требованием. Допустимое положение должно быть указано на чертеже и проверено во время сборки. Одна только глубина углубления не предотвращает чрезмерное затягивание.
Состояние готового отверстия и кромки
Проведите осмотр готовых деталей на наличие недопустимых сколов по краям, видимых повреждений от механической обработки и дефектов покрытия. При необходимости используйте увеличенное изображение и согласованные образцы дефектов для установления единого стандарта приемки.
Никель-медно-никелевое покрытие в первую очередь обеспечивает защиту поверхности. Толщина и покрытие могут влиять на конечный результат, поэтому критические размеры следует оценивать в готовом состоянии. Покрытие не следует рассматривать как ремонт трещин в расположенном под ним магните.
3. Приоритеты проверки оптовых заказов
Используйте следующие проверки, чтобы сопоставить спецификацию закупки с фактическими условиями сборки.
| Пункт проверки | Что нужно подтвердить | Актуальность для собрания |
|---|---|---|
| Геометрия зенковки | Угол, диаметр, глубина и положение отверстия. | Посадка винта и доступная толщина сечения |
| Состояние отверстий и кромок | Сколы, видимые повреждения и целостность покрытия. | Выявление дефектов, которые могут повлиять на использование. |
| Винтовое соединение | Профиль головы, высота сиденья и установки. | Совместимость с предполагаемым крепежом |
| Опора для крепления | Плоскостность, заусенцы, площадь опоры и выравнивание отверстий. | Снижение неравномерности нагрузки при затяжке. |
| Пилотная сборка | Условия ужесточения, уровень повреждений и удержание | Проверка всего процесса сборки. |
Для каждой конкретной конструкции должны быть согласованы конкретные допуски, пределы жесткости и критерии приемки, подтвержденные соответствующей проверкой.
4. Практические рекомендации для инженеров-сборщиков
Установить условия ужесточения путем проведения испытаний.
Используйте настоящий магнит, винт, монтажное основание и инструмент для сборки. Определите процесс затяжки, который соответствует требованиям к фиксации без повреждения магнита. Не заменяйте стандартный момент затяжки металлического соединения фиксированным процентом от него при проведении испытаний.
Перед заменой магнита проверьте надежность крепления.
Проверьте наличие заусенцев, неровностей поверхности, незакрепленных участков и смещенных отверстий. Исправление этих дефектов может потребоваться даже в том случае, если магнит соответствует чертежу.
Проверьте наличие дополнительных амортизирующих или ограничивающих нагрузку элементов.
Шайбы, втулки или податливые элементы могут изменять траекторию нагрузки и посадку винта. Перед применением следует оценить их посадку, устойчивость и влияние на сборку, а не рассматривать их как универсальные решения.
Контролируйте утвержденные компоненты и параметры процесса.
Сохраните утвержденную версию чертежа, эталонные образцы, спецификацию винта и настройки инструмента. Перед продолжением производства проверьте изменения винта, покрытия, геометрии отверстия или монтажного основания.
Зафиксируйте место повреждения.
В производственных записях следует разделять повреждения при поступлении товара, стружку, полученную при транспортировке, и трещины, возникшие в результате затяжки. Необходимо соотнести выявленные дефекты с условиями партии, рабочего места и сборки, чтобы корректирующие действия были направлены на устранение фактической причины проблемы.
Более качественная сборка начинается с согласованной системы.
Точная зенковка обеспечивает надежную установку. Ее ценность зависит от того, насколько хорошо готовый магнит соответствует винту, монтажному основанию и процессу затяжки.
При оптовых заказах необходимо согласовать критическую геометрию и проверить фактическую сборку перед запуском в производство. Любое заявленное улучшение выхода годной продукции должно быть подтверждено данными аналогичных партий.